Soluzioni per serbatoi refrigeranti per il raffreddamento industriale

Tutte le categorie

serbatoio di raffreddamento

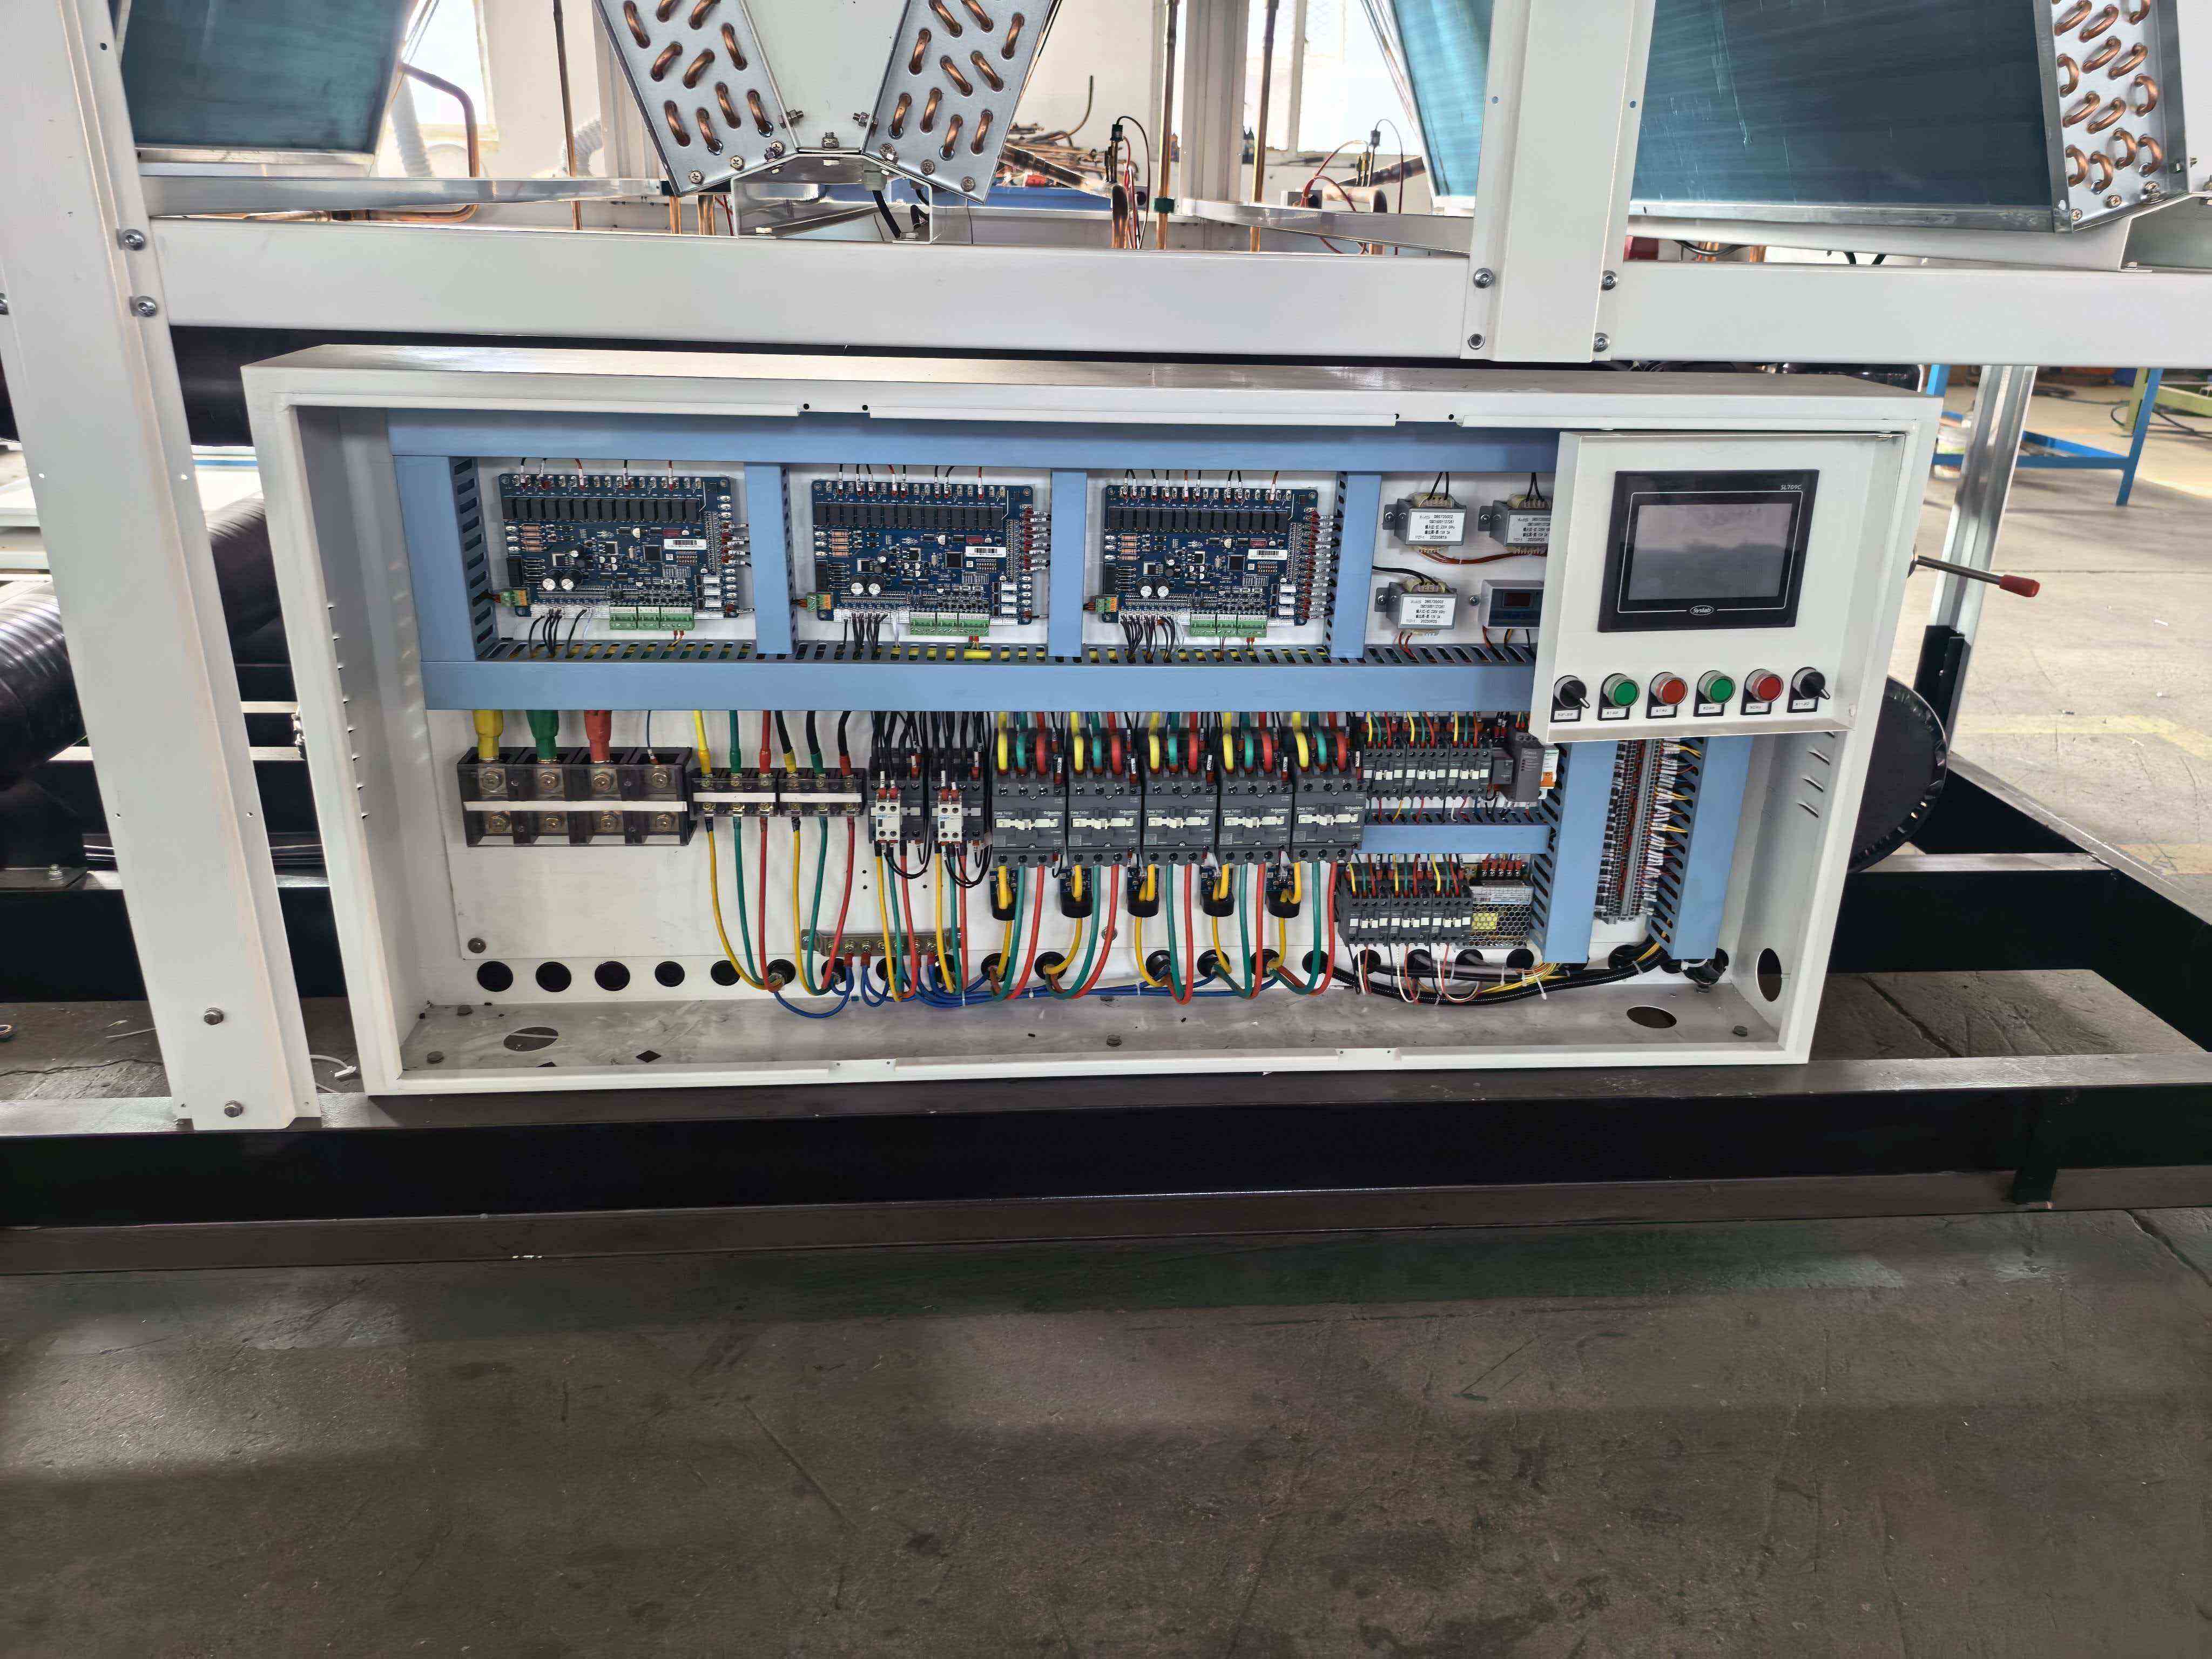
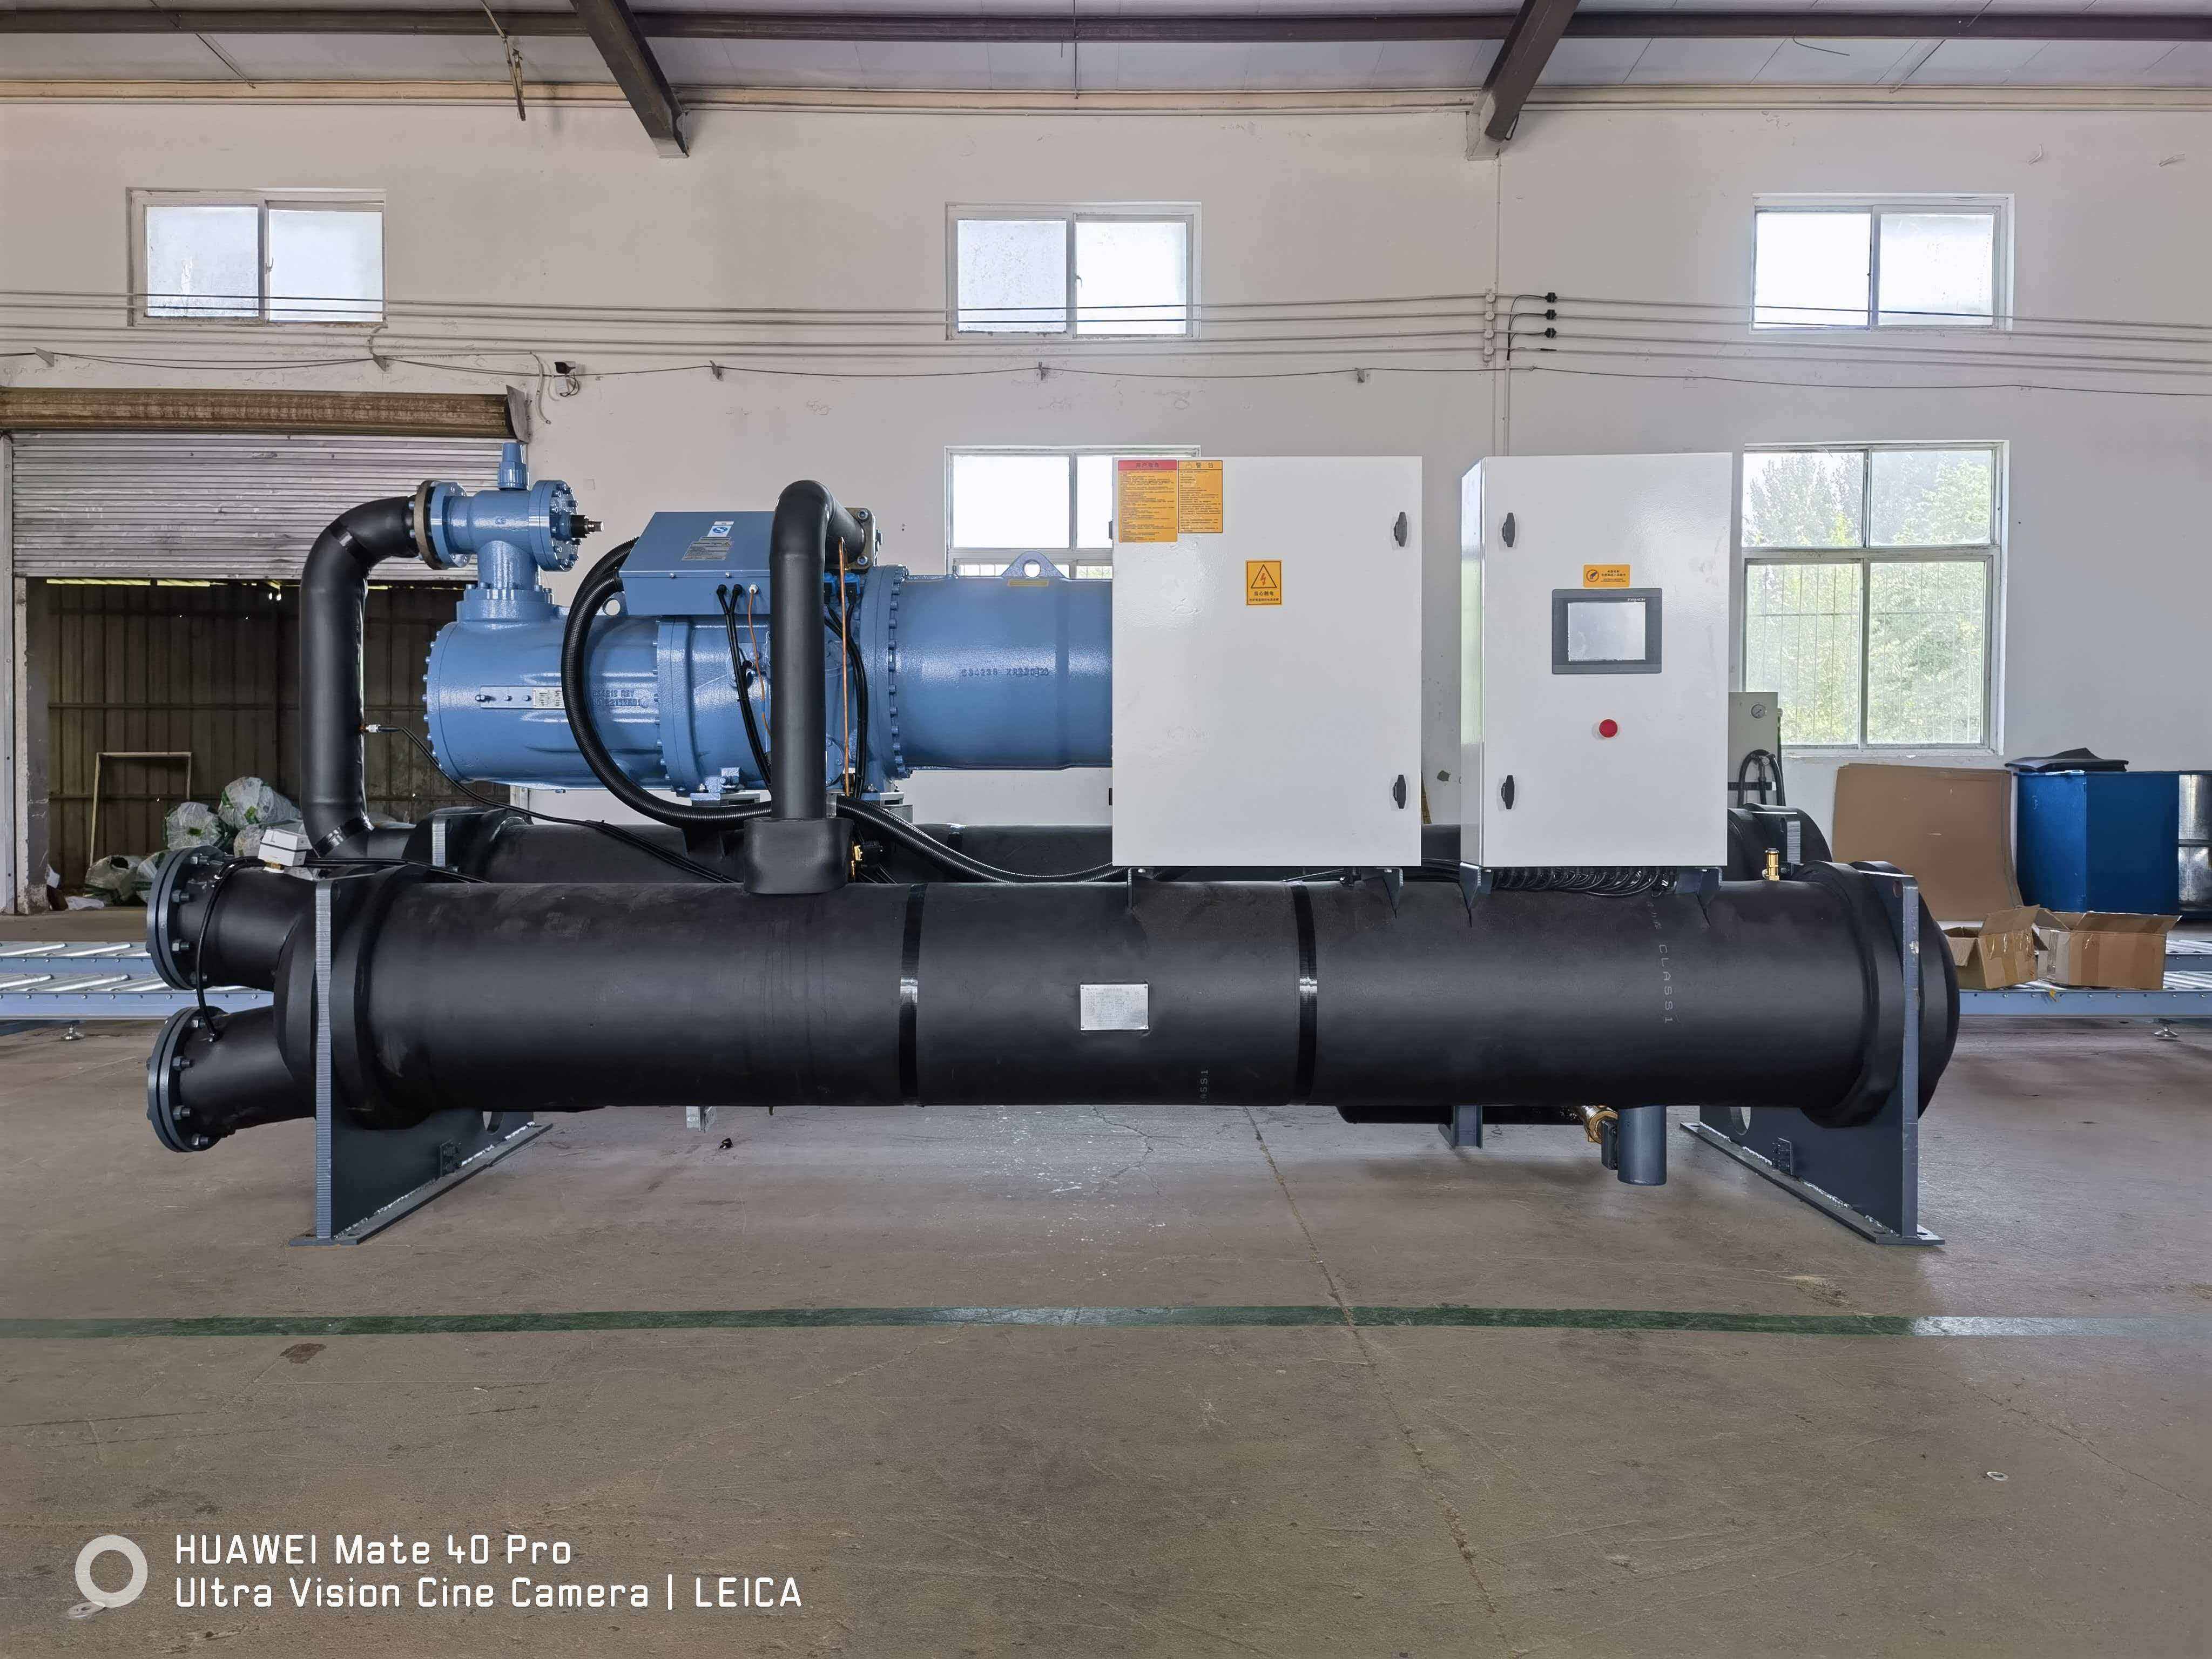
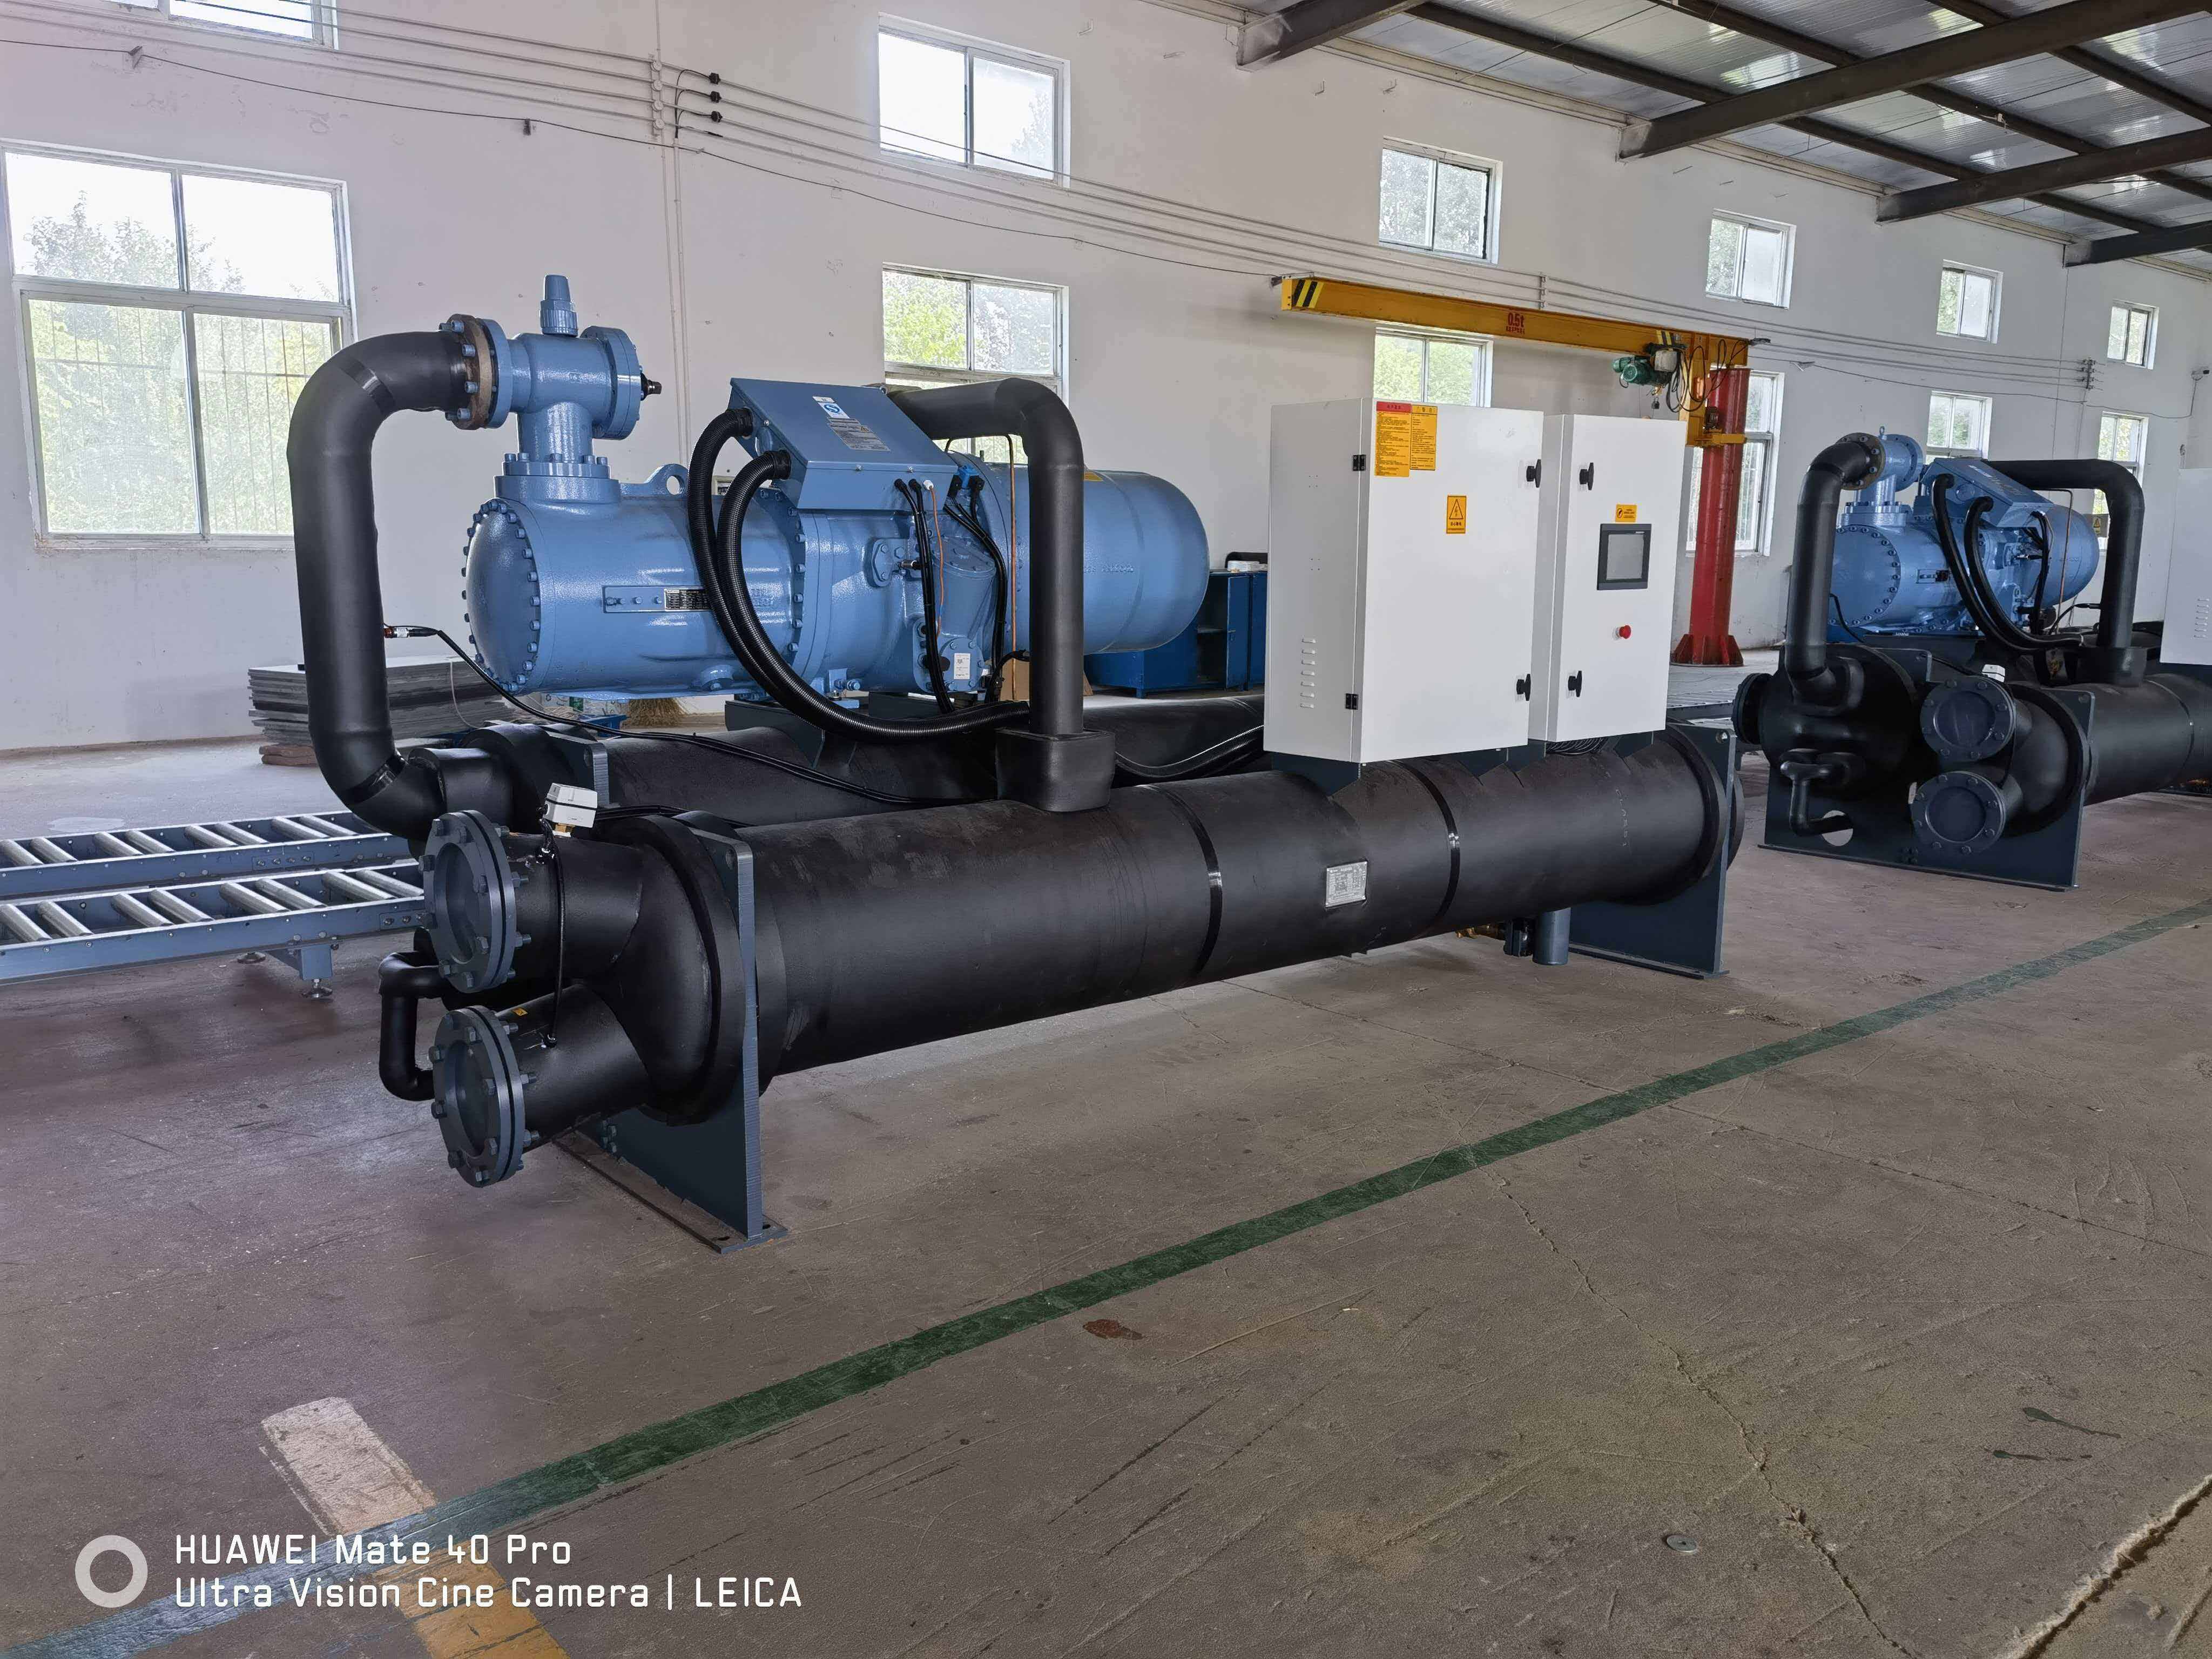
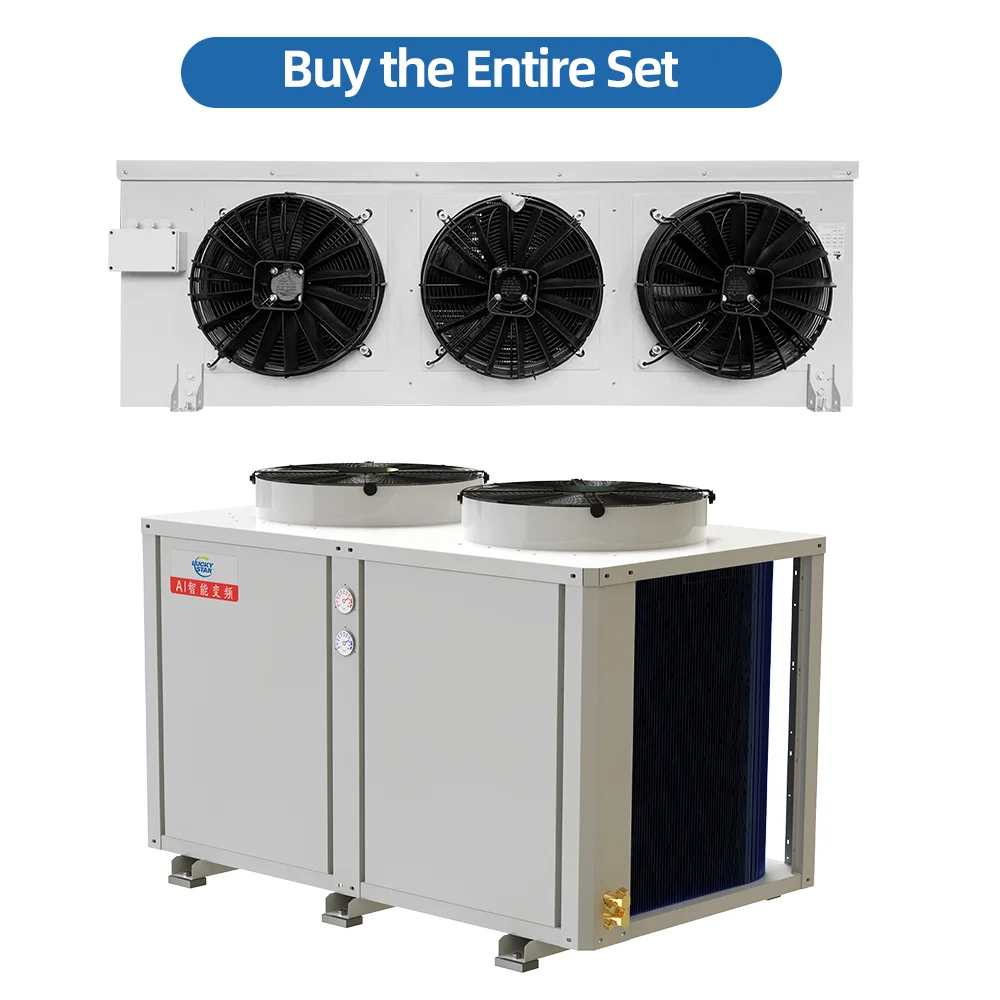
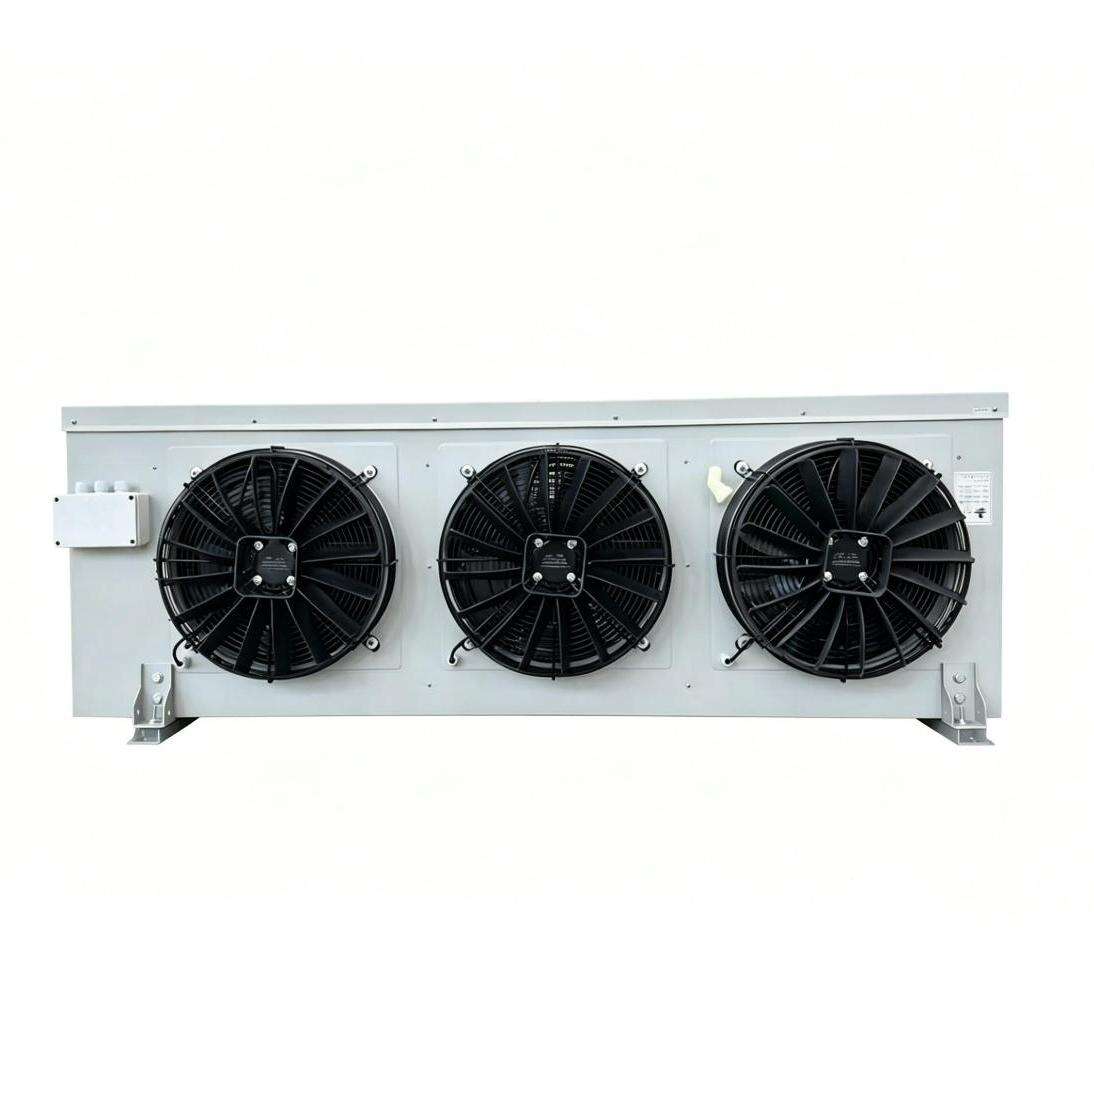
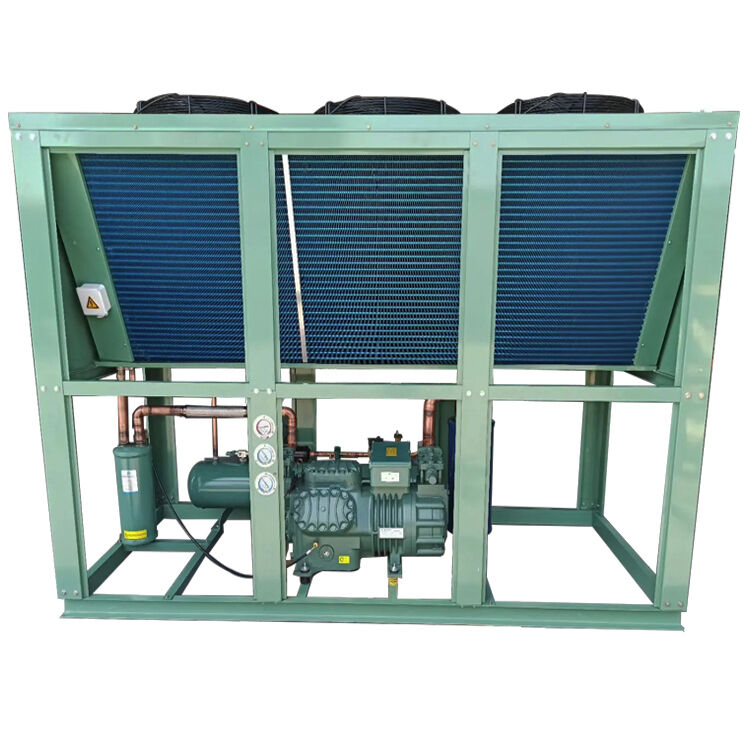
Un serbatoio refrigerante è un componente essenziale nei sistemi di raffreddamento industriale, progettato per immagazzinare e regolare acqua refrigerata o liquido refrigerante per diverse applicazioni di controllo della temperatura. Questo recipiente specializzato opera in sinergia con gli impianti di refrigerazione per garantire una capacità di raffreddamento costante, assicurando prestazioni ottimali nei processi produttivi, nelle operazioni di trasformazione alimentare e nei sistemi HVAC commerciali. Il serbatoio refrigerante funge da cuscinetto termico, immagazzinando il liquido refrigerato a temperature predeterminate e distribuendolo negli impianti collegati al momento in cui si verifica una richiesta di raffreddamento. I moderni serbatoi refrigeranti integrano materiali isolanti avanzati che riducono al minimo il trasferimento di calore e il consumo energetico. Questi serbatoi presentano una struttura robusta realizzata in acciaio inossidabile o in materiali rinforzati, in grado di resistere alle variazioni di pressione e alla corrosione durante lunghi periodi di funzionamento. Il sistema include sensori di temperatura integrati, indicatori di livello e pompe di circolazione che garantiscono un controllo termico preciso. La capacità dei serbatoi refrigeranti varia da unità compatte destinate a singole macchine fino a installazioni su larga scala che supportano interi impianti produttivi. Le applicazioni spaziano dalla produzione farmaceutica, dove il mantenimento preciso della temperatura garantisce l’integrità del prodotto, alla produzione di bevande, che richiede un raffreddamento costante nelle fasi di lavorazione, alle operazioni di stampaggio della plastica, che necessitano di un’estrazione rapida del calore, e ai sistemi di raffreddamento per data center, che proteggono apparecchiature elettroniche sensibili. Il serbatoio refrigerante si integra senza soluzione di continuità con le infrastrutture esistenti, fornendo una gestione termica affidabile che supporta operazioni continue, ottimizzando l’efficienza energetica e riducendo i costi operativi in diversi ambienti industriali.
Nuovi prodotti

Investire in un serbatoio frigorifero consente notevoli risparmi economici grazie a una maggiore efficienza energetica e a costi ridotti per l’energia elettrica. La capacità di accumulo permette al sistema di raffreddamento di funzionare durante le fasce orarie fuori picco, quando i prezzi dell’energia elettrica sono più bassi, per poi fornire acqua refrigerata durante l’intera giornata senza dover far funzionare continuamente il compressore. Questa capacità di spostamento del carico può ridurre i costi energetici del venti-trenta percento annuo. Il buffer di accumulo termico evita il frequente ciclaggio degli impianti, prolungando la vita utile dei costosi componenti di refrigerazione e riducendo le esigenze di manutenzione. Le operazioni aziendali beneficiano di una maggiore affidabilità, poiché il serbatoio frigorifero fornisce una riserva di capacità di raffreddamento durante i periodi di massima domanda o durante gli interventi di manutenzione sugli impianti. Questa ridondanza previene costose interruzioni della produzione e garantisce temperature di processo costanti, essenziali per mantenere la qualità del prodotto. Il sistema risponde rapidamente a improvvisi fabbisogni di raffreddamento senza sottoporre a stress gli impianti di refrigerazione, proteggendo così il vostro investimento e assicurando prestazioni stabili. L’installazione è semplice, poiché il serbatoio frigorifero si adatta all’infrastruttura di raffreddamento esistente senza richiedere modifiche sostanziali. La progettazione modulare consente di ampliare la capacità in base alla crescita delle attività aziendali, tutelando l’investimento iniziale e soddisfacendo le esigenze future. La stabilità della temperatura migliora la coerenza del prodotto nei processi produttivi, riducendo gli sprechi e i costi legati a scarti e ritravagli. Una volta installato, il serbatoio frigorifero richiede un intervento minimo da parte degli operatori, liberando il personale per altre mansioni, mentre i controlli automatizzati mantengono condizioni ottimali. I benefici ambientali includono una riduzione dell’uso di refrigeranti e minori emissioni di carbonio rispetto ai sistemi che funzionano ininterrottamente. La costruzione isolata mantiene efficacemente la temperatura, minimizzando gli sprechi energetici. L’impianto acquisisce flessibilità operativa per regolare la capacità di raffreddamento in base alle esigenze stagionali o ai piani produttivi. Il serbatoio frigorifero garantisce un ritorno sull’investimento misurabile attraverso costi operativi inferiori, maggiore durata degli impianti, miglior controllo del processo e maggiore affidabilità del sistema, che supporta operazioni ininterrotte.

Consigli pratici

Innovazioni nella tecnologia degli impianti di refrigerazione che guidano il futuro delle soluzioni per la catena del freddo

28

Feb

Innovazioni nella tecnologia degli impianti di refrigerazione che guidano il futuro delle soluzioni per la catena del freddo

VEDI DI PIÙ
Aggiornamento del settore: Nuove tendenze nelle soluzioni globali per la catena del freddo e il ruolo fondamentale di Lucky Star nella definizione del futuro

28

Feb

Aggiornamento del settore: Nuove tendenze nelle soluzioni globali per la catena del freddo e il ruolo fondamentale di Lucky Star nella definizione del futuro

VEDI DI PIÙ
Raffreddamento di precisione: Il ruolo indispensabile dei sistemi di raffreddamento industriale nella catena del freddo farmaceutica

28

Feb

Raffreddamento di precisione: Il ruolo indispensabile dei sistemi di raffreddamento industriale nella catena del freddo farmaceutica

VEDI DI PIÙ

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000

serbatoio di raffreddamento

Capacità avanzata di accumulo termico

Capacità avanzata di accumulo termico

Il serbatoio refrigerante offre una straordinaria capacità di accumulo termico che rivoluziona il modo in cui la vostra struttura gestisce le esigenze di raffreddamento durante le operazioni quotidiane. Questo sistema intelligente di accumulo immagazzina acqua refrigerata nei periodi di bassa domanda o di tariffe elettriche favorevoli, per poi rilasciare la potenza frigorifera accumulata esattamente nel momento in cui i vostri processi ne hanno maggiormente bisogno. La notevole capacità volumetrica garantisce una riserva adeguata di raffreddamento anche in caso di picchi imprevisti di domanda o di interventi di manutenzione sugli impianti, evitando interruzioni della produzione che incidono sulla redditività. Una tecnologia di isolamento ad alte prestazioni avvolge l’intera struttura del serbatoio, creando una barriera termica che mantiene la costanza della temperatura per lunghi periodi senza necessità di un apporto continuo di refrigerazione. Questa capacità di accumulo riduce il tempo di funzionamento del compressore dal 40% al 60% rispetto ai sistemi di raffreddamento diretto, con conseguenti minori consumi elettrici e minore usura dei componenti meccanici. La riserva termica strategica consente agli impianti di refrigerazione di operare nei punti di massima efficienza, anziché dover continuamente adattarsi a carichi variabili. La vostra struttura acquisisce così la flessibilità di spostare la produzione di freddo nelle ore notturne, quando le temperature ambientali sono più basse e gli impianti operano con maggiore efficienza, soddisfacendo comunque le esigenze di raffreddamento diurne grazie alla capacità accumulata.
Sistema di controllo della temperatura di precisione

Sistema di controllo della temperatura di precisione

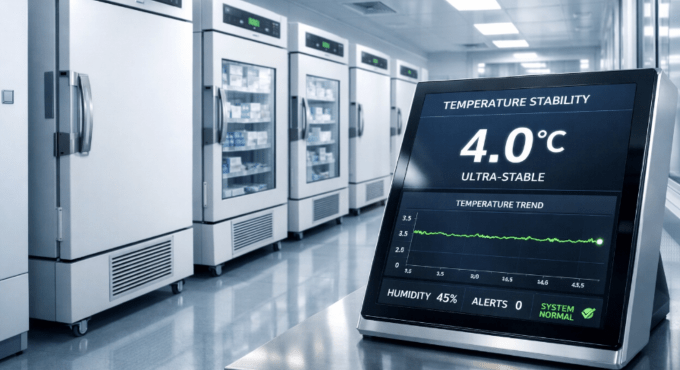
Il serbatoio refrigerante incorpora una tecnologia avanzata di gestione della temperatura che mantiene parametri termici estremamente precisi, fondamentali per processi sensibili alla qualità. Sensori digitali monitorano in continuo la temperatura del liquido in più punti del serbatoio, trasmettendo dati in tempo reale a sistemi di controllo intelligenti che regolano automaticamente i modelli di circolazione e l’apporto di refrigerazione. Questa regolazione di precisione garantisce che le variazioni di temperatura rimangano entro tolleranze molto ristrette, tipicamente ±1 °C, proteggendo la qualità del prodotto nelle applicazioni di produzione farmaceutica, lavorazione alimentare e tornitura di precisione. Il monitoraggio stratificato della temperatura previene la stratificazione termica — fenomeno per cui si formano zone a temperatura diversa all’interno del serbatoio — assicurando una capacità di raffreddamento uniforme su tutto il volume immagazzinato. I sistemi di miscelazione automatici si attivano periodicamente per mantenere una distribuzione omogenea della temperatura, eliminando le zone calde che comprometterebbero l’efficacia del raffreddamento. L’interfaccia di controllo offre agli operatori una visione completa delle prestazioni del sistema tramite display intuitivi che mostrano temperature correnti, portate di flusso e stato operativo. I valori di riferimento programmabili consentono di personalizzare il sistema in base alle diverse esigenze produttive o agli aggiustamenti stagionali, senza intervento manuale. I sistemi di allerta informano immediatamente il personale addetto alla manutenzione qualora i parametri escano dai range accettabili, permettendo interventi proattivi prima che i problemi influiscano sulla produzione. Questa gestione intelligente della temperatura protegge le apparecchiature sensibili dallo stress termico, garantendo al contempo condizioni di processo costanti che riducono al minimo le variazioni del prodotto e i difetti di qualità in tutte le applicazioni connesse.
Costruzione Duratura e Longevità

Costruzione Duratura e Longevità

Il serbatoio refrigerante è realizzato con costruzione di qualità industriale, progettata per garantire decenni di servizio affidabile in ambienti operativi gravosi. La fabbricazione in acciaio inossidabile di alta qualità resiste alla corrosione causata dai prodotti chimici per il trattamento dell’acqua e dalle condizioni ambientali che, nel tempo, degradano materiali di qualità inferiore. Il design strutturale rinforzato sopporta le fluttuazioni della pressione interna e i carichi esterni senza deformazioni o crepe da sollecitazione. Le saldature vengono sottoposte a rigorosi controlli qualitativi e a test di pressione per garantire un’integrità ermetica che protegge l’impianto da danni causati dall’acqua e mantiene l’efficienza del sistema. La superficie interna viene trattata in modo specifico per prevenire la formazione di incrostazioni e la crescita biologica, riducendo così gli interventi di manutenzione e preservando l’efficienza dello scambio termico per tutta la durata di servizio. I rivestimenti esterni offrono una protezione aggiuntiva contro l’umidità e l’esposizione a sostanze chimiche, comune negli ambienti industriali. Gli assemblaggi delle pompe robusti sono dotati di cuscinetti sigillati e giranti resistenti alla corrosione, progettati per cicli di funzionamento continuo, mentre i pannelli di accesso semplificano le procedure di manutenzione ordinaria. Le strutture di fissaggio incorporano una tecnologia di smorzamento delle vibrazioni che riduce la trasmissione del rumore e previene l’affaticamento strutturale. Questa durabilità si traduce in un costo totale di proprietà più basso, poiché il serbatoio refrigerante richiede riparazioni minime e continua a funzionare in modo efficiente molto tempo dopo l’installazione, evitando i costi e le interruzioni legati alla sostituzione anticipata tipica di sistemi di stoccaggio di qualità inferiore.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome dell'azienda
Messaggio
0/1000

Copyright © 2026 Ningbo Lucky Star Import & Export Co., Ltd. Tutti i diritti riservati.  -  Informativa sulla privacy